


La couche isolante en mousse de polyuréthane du corps du tuyau est moulée en usine, tandis que la mousse au niveau des joints est coulée sur-site. Une question courante se pose : les matériaux moussants utilisés sur-site sont-ils les mêmes que ceux utilisés en usine ?
En ce qui concerne le matériau lui-même, le matériau moussant utilisé pour les joints et le matériau utilisé pour le corps du tuyau doivent être chimiquement identiques. Les normes exigent que le moussage sur site-atteigne des performances et des effets d'isolation équivalents à ceux des sections de tuyaux droites ; ainsi, le matériau moussant du joint doit correspondre au matériau moussant du tuyau de base. En d'autres termes, les indicateurs de base tels que la densité de la mousse, la teneur en cellules fermées- et la conductivité thermique doivent être comparables entre la mousse de joint et la mousse du corps du tuyau.
Cependant, dans la production réelle, les conditions de moussage au niveau des joints diffèrent considérablement de celles en usine. Le moussage en usine a lieu sur des lignes de production automatisées où la température de moussage, les ratios de matières premières et la pression d'injection peuvent être contrôlés avec précision. Le polyuréthane liquide est injecté en une seule étape dans l'espace annulaire entre le tube en acier et l'enveloppe extérieure à des pressions de 10 à 20 MPa, garantissant ainsi une mousse uniforme et dense. Avant de quitter l'usine, le produit est soumis à plusieurs tests-notamment de densité, de conductivité thermique et de-contenu à cellules fermées-et n'est expédié que s'il répond aux spécifications.
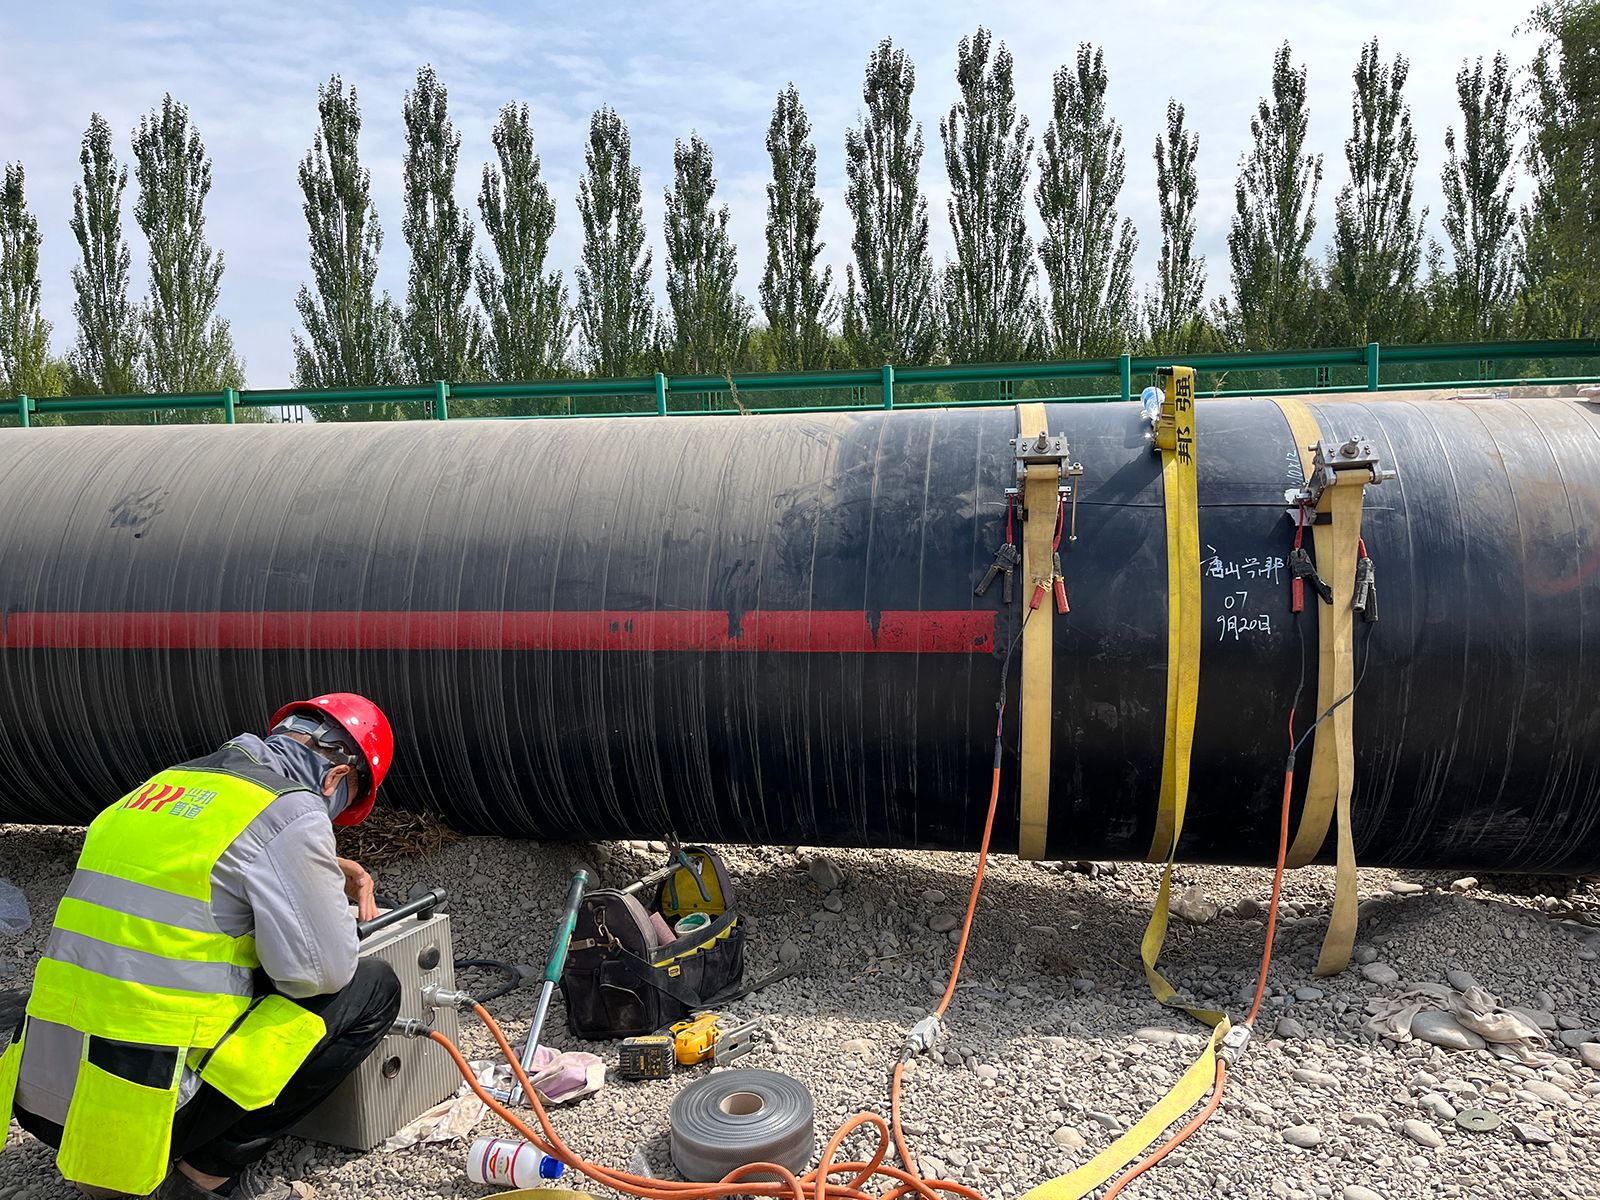
Le moussage des joints sur site-est une tout autre affaire. Le processus de jointoiement a lieu dans une tranchée de tuyaux, où la température ambiante, l'humidité de l'air et la propreté de la surface de base affectent toutes la qualité du moussage. Des températures trop basses réduisent l'adhérence de la mousse, tandis qu'une humidité élevée compromet également le résultat de la mousse. Le moussage manuel sur site-est limité par l'opération humaine, ce qui rend difficile l'égalisation de l'uniformité de distribution des matériaux obtenue par les machines. De plus, alors que les tuyaux moussés en usine-peuvent être inspectés individuellement, le moussage-sur site manque de méthodes d'inspection systématiques, ce qui signifie que les problèmes de qualité n'apparaissent souvent qu'après la mise en service du pipeline.
Par conséquent, même si les formulations du matériau moussant pour joints et du matériau moussant pour corps de tuyau doivent être identiques, les défis de contrôle qualité pour le moussage sur site-sont bien plus importants que ceux en usine. C'est pourquoi les joints de tuyaux sont considérés comme le maillon faible de l'ensemble du pipeline : les matériaux sont les mêmes, mais les conditions de construction diffèrent. Lors de l'achat, il est conseillé de vérifier si le fabricant fournit des conseils techniques et des services sur-site pour le moussage des joints ; les fabricants expérimentés enverront du personnel technique sur le site pour superviser les étapes critiques, allant du chauffage des manchons thermorétractables-au processus de moussage proprement dit.